À l'intérieur de l'usine de fabrication BPF de Vsun Medical : 7 étapes clés de qualité qui protègent les patients
Fait partie de notre guide : Normes de qualité dans la fabrication médicale : BPF, ISO et le chemin vers un approvisionnement fiable
TL;DR : L'achat de dispositifs médicaux ou de gélules vides est une décision à risque — et la seule façon honnête de réduire ce risque est de voir comment le fournisseur fabrique réellement les choses. Voici une visite de notre usine de fabrication BPF : comment l'agencement prévient la contamination croisée, quelles classes de salles blanches nous utilisons, comment les outils électriques orthopédiques et les gélules vides sont fabriqués, et les sept étapes clés de qualité que chaque lot doit franchir avant d'être expédié.
🎯 Pourquoi la transparence des fournisseurs est importante dans l'approvisionnement en dispositifs médicaux
La sélection des fournisseurs dans l'approvisionnement médical est une gestion des risques déguisée en tableur. Un fabricant non conforme ou de faible qualité ne vous coûte pas seulement un retard de livraison — il met en jeu la sécurité des patients, la responsabilité de l'établissement et votre statut réglementaire.
C'est là qu'une chaîne d'approvisionnement médicale transparente fait ses preuves. Lorsqu'un fabricant partage ouvertement les données de l'installation, la documentation qualité et les enregistrements de production, les acheteurs décident sur la base de preuves au lieu de deviner uniquement sur le prix. Une usine de fabrication BPF qui invite à l'examen vous dit quelque chose. Une qui le détourne vous dit aussi quelque chose.
🏭 Conception de l'installation : Construite pour la conformité BPF à double produit
Vsun Medical exploite deux familles de produits sous un même toit : des dispositifs médicaux — outils électriques orthopédiques, fixateurs externes, instruments vétérinaires — et des produits pharmaceutiques, c'est-à-dire des gélules vides. Héberger les deux dans une seule usine exige une séparation stricte, car les deux catégories ne répondent pas aux mêmes règles.
Agencement physique pour la prévention de la contamination croisée
La séparation ici est physique et procédurale, pas une ligne sur un organigramme :
- 🚪 Entrées et zones de préparation séparées pour chaque zone de fabrication
- 💨 Systèmes CVC dédiés avec une gestion de l'air indépendante et des différentiels de pression appropriés — de sorte que l'air circule là où nous le voulons
- 📦 Stockage séparé des matières premières pour les composants métalliques d'un côté, les excipients pharmaceutiques (gélatine, HPMC, pullulane) de l'autre
- 🔬 Laboratoires de contrôle qualité séparés — tests dimensionnels et mécaniques pour les dispositifs ; tests de dissolution, microbiologiques et d'humidité pour les gélules
Pas de couloirs partagés, pas d'air partagé, pas de paillasses partagées. Cela semble excessif jusqu'à ce que vous considériez ce que signifie une particule de gélatine errante dans un lot d'instruments usinés.
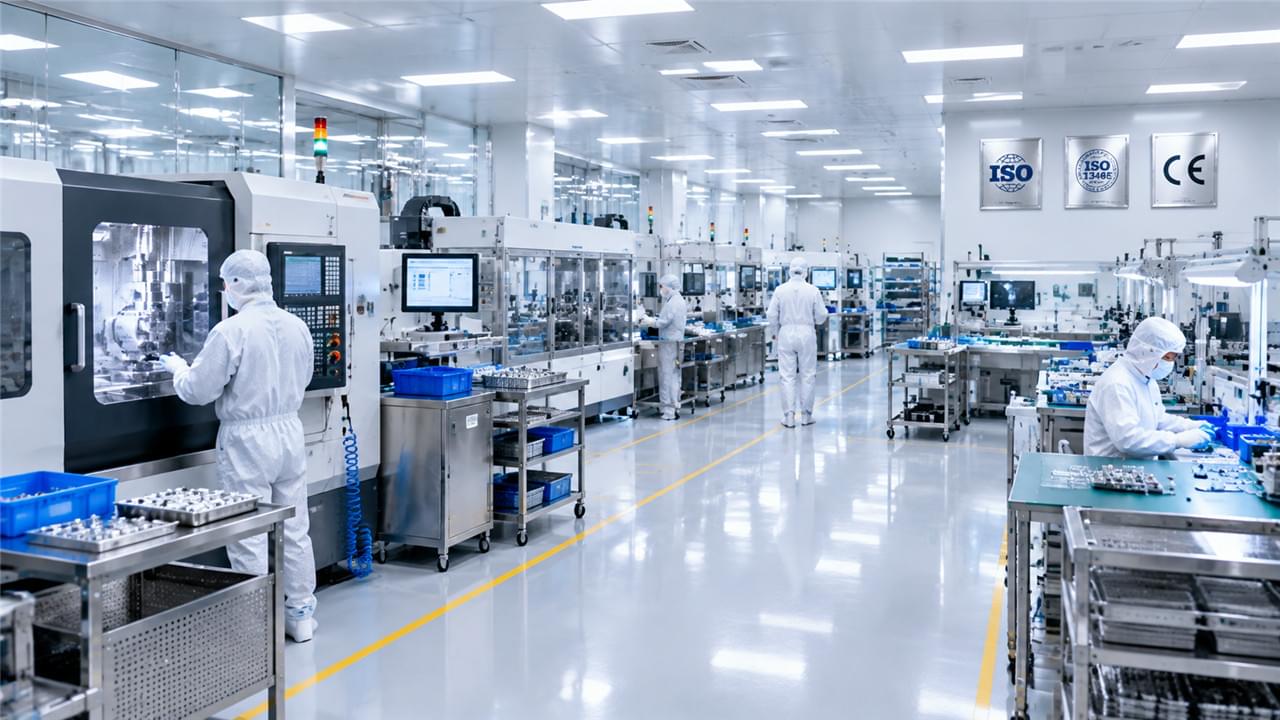
Classification des salles blanches dans notre usine de fabrication BPF
Différents produits ont besoin d'un air différent. Notre carte des salles blanches ressemble à ceci :
| Zone de production | Classe ISO | Grade BPF UE | Ce qui s'y passe |
|---|---|---|---|
| Production de gélules | Classe ISO 7 (Classe 10 000) | Note C | Formage, séchage, inspection |
| Assemblage de dispositifs | Classe ISO 8 (Classe 100 000) | Note D | Assemblage d'instruments, emballage |
| Laboratoire de contrôle qualité | Classe ISO 7/8 | Contrôlé | Tests analytiques |
| Emballage et étiquetage | Contrôlé (non classifié) | Équivalent salle blanche | Emballage secondaire |
Maintenir ces classes demande plus qu'un bon filtre. Nous utilisons une filtration HEPA validée — H14 dans les zones ISO 7, H13 dans les zones ISO 8 — avec une surveillance continue des particules en suspension dans l'air et un habillage imposé à chaque point d'entrée. Des boîtes de sédimentation et des échantillonnages d'air actifs sont effectués selon un calendrier fixe, et les résultats alimentent directement les décisions de libération des lots.
Pour le côté pharmaceutique, ces attentes remontent à la Lignes directrices BPF de l'OMS, qui a défini la norme de comportement en salle blanche dans le monde entier.
🔧 Fabrication de dispositifs orthopédiques : De la barre brute à l'instrument fini
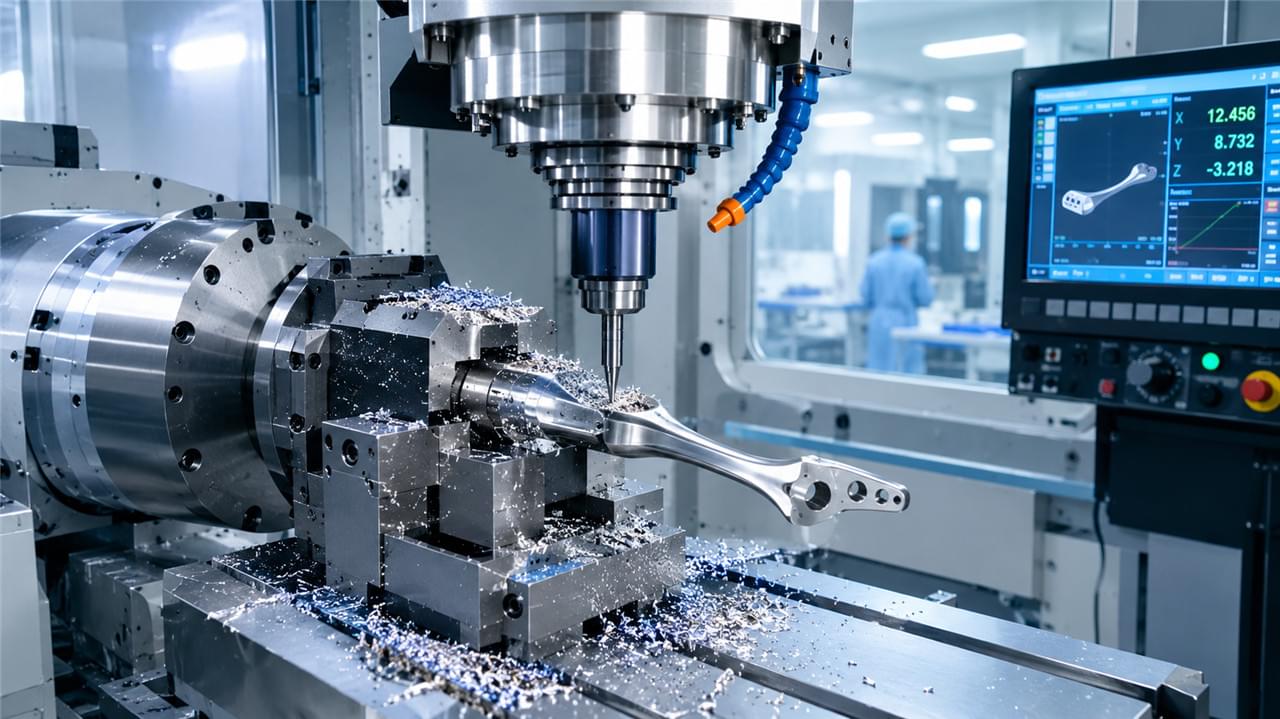
Maintenant, les dispositifs. Chaque outil électrique orthopédique et chaque composant de fixateur externe suit le même parcours dans l'usine.
Inspection des matières premières à réception
Rien n'entre en production par confiance. Les barres, tubes et tôles métalliques sont inspectés à la réception :
- 📜 Vérification de la certification des matériaux — certificats de laminoir confirmant la composition de l'alliage : acier inoxydable de qualité chirurgicale 316L selon la norme ASTM F138, ou alliage de titane selon la norme ASTM F136
- 📏 Échantillonnage dimensionnel — contrôles par machine à mesurer tridimensionnelle (MMT) sur les dimensions de la section transversale
- 👁️ État de surface — inspection visuelle et tactile des défauts, de la corrosion ou de la contamination
- 🔒 Mise en quarantaine jusqu'à libération — le matériau reste en quarantaine jusqu'à ce que l'inspection soit terminée et documentée. Pas de paperasse, pas de production.
Usinage CNC : Précision à ±0,01 mm
Les composants sont coupés sur des centres d'usinage CNC multiaxes, avec des dimensions critiques maintenues à ±0,01 mm. Cette tolérance n'est pas une question de vanité — c'est ce qui permet à un mandrin de saisir constamment, à un porte-broche de tenir avec précision et aux accessoires de s'interchanger entre les lots.
Les opérateurs effectuent des contrôles dimensionnels à intervalles définis à l'aide de pieds à coulisse et de cales étalon calibrés. Les outils de coupe sont remplacés selon un cycle programmé, car l'usure des outils dérive les dimensions bien avant de casser quoi que ce soit.
L'étalonnage est le fondement de tout cela. Les instruments de mesure — pieds à coulisse, micromètres, cales étalon, sondes MMT — suivent un calendrier d'étalonnage traçable, et chacun porte une étiquette indiquant sa prochaine date d'échéance. Un instrument de mesure non étalonné ne produit pas seulement de mauvais chiffres ; il produit de mauvais chiffres en toute confiance, ce qui est pire. Chaque événement d'étalonnage est enregistré dans le même système de contrôle documentaire que les dossiers de lot.
Traitement de surface qui prolonge la durée de vie de l'instrument
Le traitement post-usinage assure discrètement la résistance à la corrosion et la biocompatibilité :
- ✨ Électropolissage — élimination électrochimique de surface qui laisse les composants en acier inoxydable microscopiquement lisses et riches en oxyde
- 🛡️ Passivation — traitement à l'acide nitrique selon la norme ASTM A967, éliminant le fer libre de la surface pour maximiser la résistance à la corrosion
- 🟡 Revêtement TiN (produits sélectionnés) — nitrure de titane PVD sur les forets et les lames de scie pour la dureté et la rétention du tranchant
Ensuite, l'assemblage, les tests fonctionnels 100% des mécanismes de mandrin, du contrôle de vitesse et des gâchettes, ainsi que des vérifications finales visuelles et dimensionnelles. Si vous voulez voir où le processus aboutit, la gamme finie se trouve dans notre catalogue produits.
💊 Fabrication de gélules pharmaceutiques : Pas de raccourcis, nulle part
Les capsules semblent simples. Elles ne le sont pas.
De la solution à la coque finie
- 🧪 Préparation de la solution — matières premières de qualité pharmaceutique provenant de fournisseurs approuvés avec une traçabilité complète, dissoutes dans de l'eau purifiée sous température et agitation contrôlées, puis vérifiées pour leur viscosité et leur concentration avant qu'une seule broche n'entre dans le réservoir
- 📌 Trempage des broches et formation de la coque — barres de broches en acier inoxydable revêtues à une vitesse de trempage contrôlée, séchées dans des chambres à température et humidité contrôlées, avec plusieurs passages pour construire l'épaisseur de paroi selon les spécifications
- ✂️ Coupe, assemblage et tri — coupe automatisée pour les dimensions des capsules et des corps dans une plage de ±0,05 mm
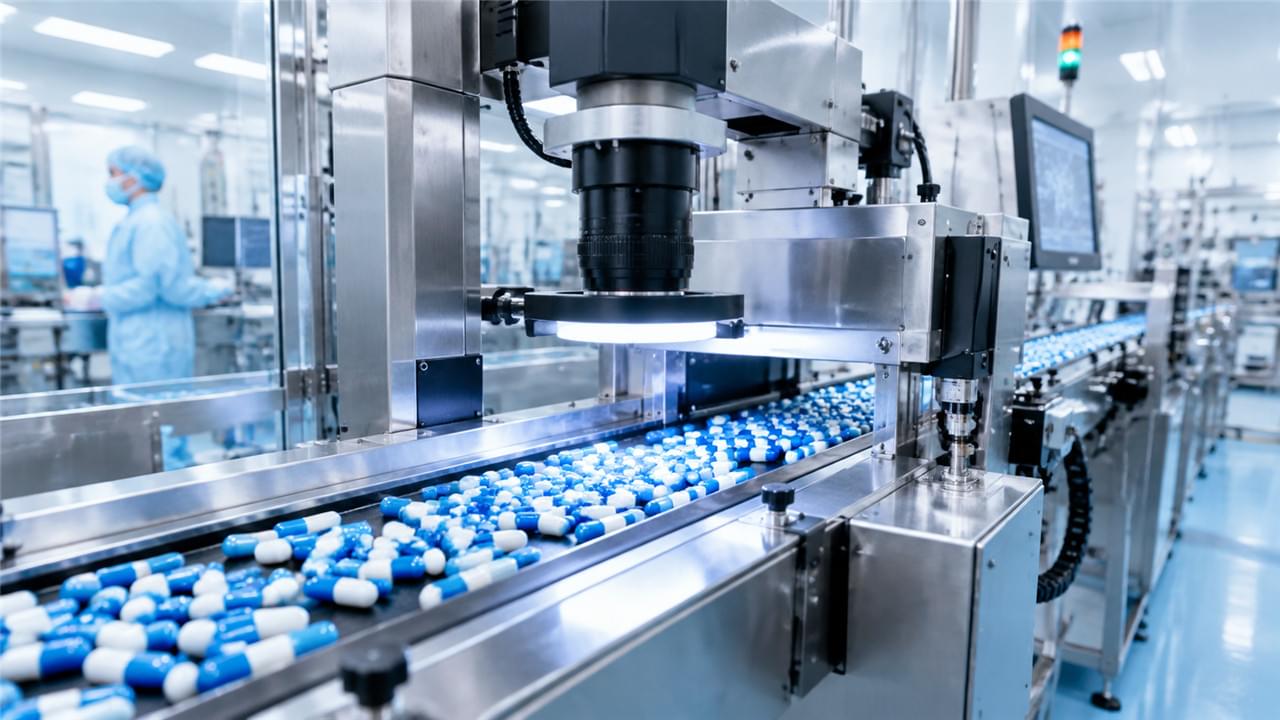
À l'intérieur de la production de gélules dans l'usine de fabrication BPF
L'étape qui détecte les problèmes est l'inspection. Chaque capsule passe par inspection optique automatisée 100% à pleine vitesse de production — couleur, dimensions, défauts de surface, impression. Pas un échantillon. Chacune.
Si vous pesez les formats, tailles ou matériaux de capsules, notre guide de sélection des capsules vides pharmaceutiques présente les compromis entre la gélatine, le HPMC et le pullulane.
Tests de libération de lot : Ce que chaque lot doit réussir
Aucun lot ne sort sur un coup de tête. Les tests de libération obligatoires du CQ ressemblent à ceci :
| Test | Méthode | spécification |
|---|---|---|
| Teneur en humidité | Perte à la dessiccation / Karl Fischer | Gélatine 13–16 % ; HPMC 4–6 % |
| Désintégration | USP | Selon les spécifications pharmacopées par type |
| Dimensions | Micromètre / pied à coulisse | Taille déclarée ±0,05 mm |
| Uniformité du poids | Pesée sur balance | Selon la plage spécifiée |
| Comptage microbien | USP / | TAMC ≤1000 UFC/g ; TYMC ≤100 UFC/g |
| Absence de pathogènes | USP | Absence d'organismes spécifiés |
La cohérence d'un lot à l'autre provient de processus validés avec des plages de paramètres fixes, de contrôles en cours de fabrication à des points de contrôle critiques et de la maîtrise statistique des processus sur les indicateurs clés. Un bon lot ici n'est pas une chance — c'est reproductible.
✅ Les 7 étapes clés de qualité que chaque lot doit franchir
Voici tout ce qui précède en sept lignes. Le produit quitte notre installation de fabrication BPF uniquement après avoir passé les sept étapes :
- Certification des matériaux vérifiée — certificats de broyage ou documentation du fournisseur confirmés par rapport aux spécifications
- Inspection à réception réussie — échantillonnage dimensionnel et contrôles de surface terminés, matériel libéré de quarantaine
- Contrôles en cours de fabrication respectés — paramètres dimensionnels, de viscosité et de processus enregistrés et dans la plage
- Inspection à 100 % terminée — tests fonctionnels complets sur les instruments ; inspection optique de chaque capsule
- Libération du lot par le CQ réussie — toutes les spécifications pharmacopées ou internes respectées, avec approbation du CQ
- Documentation clôturée — dossier de lot complet, revu et approuvé
- Traçabilité conservée — dossiers classés et récupérables pour audit réglementaire
Échouer à une étape et le lot n'est pas expédié. C'est tout le système en sept étapes.
📋 Documentation et préparation aux audits : Prouvez-le, ne vous contentez pas de le promettre
Documentation : L'épine dorsale d'une usine de fabrication BPF
La vie ou la mort des BPF repose sur les dossiers. Notre système de gestion de la qualité est entièrement documenté :
- 📄 Dossiers de fabrication de lots (BMR) — lot de matières premières, paramètres de processus, résultats en cours de fabrication et identification de l'opérateur pour chaque lot
- 🧾 Dossiers d'historique des dispositifs (DHR) — traçabilité complète de la fabrication des composants au produit final
- ✍️ Approbation de libération par le CQ — aucun lot n'atteint l'inventaire sans cela
- 🗂️ Contrôle documentaire — historique des versions, enregistrements d'approbation et suivi des révisions sur chaque procédure
Pour les acheteurs, cela correspond à une norme que vous reconnaissez déjà : la norme ISO 13485 sur les systèmes de management de la qualité des dispositifs médicaux, le cadre sur lequel notre SMQ est construit. Un sujet connexe que la plupart des acheteurs rencontrent éventuellement est logistique internationale des dispositifs médicaux — la documentation doit accompagner les marchandises, pas les suivre.
Préparation aux audits dans notre usine de fabrication BPF
Nous préférons que vous vérifiiez plutôt que de nous croire sur parole. Nous accueillons les audits fournisseurs de la part des acheteurs qualifiés, des distributeurs et des organismes de réglementation.
Demandez, et nous vous enverrons d'abord un dossier de pré-audit :
- Certificat ISO 13485 actuel avec déclaration de portée
- Auto-évaluation de la conformité aux BPF
- Plan d'étage de l'installation
- Exemples de dossiers de lots, dûment anonymisés
- Données récapitulatives de surveillance environnementale (glissement de 6 mois)
Ensuite, choisissez votre format : une visite virtuelle par vidéoconférence de 3 à 4 heures couvrant les documents du SMQ et une visite en direct de l'atelier de production, ou une visite sur site d'une journée complète avec accès au laboratoire de CQ et examen des dossiers. La plupart des acheteurs commencent par une visite virtuelle de l'usine Vsun Medical, puis se rendent sur place une fois que la conversation commerciale devient sérieuse.
Il est utile de demander lors de tout audit : ce qui se passe après la vente. Notre garantie de 2 ans sur les équipements orthopédiques existe car une garantie n'a de sens que lorsque la fabrication sous-jacente est documentée.
📬 Venez le constater par vous-même
Les acheteurs qualifiés, les distributeurs et les responsables des achats sont invités à planifier un audit d'installation ou une visite virtuelle de notre installation de production conforme aux BPF. Apportez votre liste de contrôle — nous apprécions les questions difficiles.
Les questions relatives aux MOQ sont les bienvenues. Nous avons conçu notre capacité d'exécution spécifiquement pour répondre aux besoins de MOQ réduits des distributeurs qui pénètrent sur de nouveaux marchés, ainsi qu'aux distributeurs établis ayant des contrats de volume. Indiquez-nous vos exigences en matière de produits et nous vous enverrons les calendriers MOQ actuels et les niveaux de prix.
Planifier un audit d'installation → vsunmedical.com/contact
Conforme aux BPF · Certifié ISO · Garantie 2 ans · Chaîne d'approvisionnement entièrement auditable
 English
 Arabic
 German
 French
 Italian
 Spanish
 Russian
 Japanese
 Korean
 Turkish
 Portuguese